...

کنترل کیفیت رولبرینگ های ساچمه مخروطی

کنترل کیفیت رولبرینگ های ساچمه مخروطی

پادکست مقاله : کنترل کیفیت رولبرینگ های ساچمه مخروطی

فهرست عناوین

icon

کنترل کیفیت رولبرینگ ها ساچمه مخروطی :

نحوه کنترل کیفیت رولبرینگ های مخروطی جز مهمترین کنترل کیفیت ها در ضمینه بلبرینگ میباشد چون اکثر این رولبرینگ ها در ضمینه خودرو به کار برده میشوند.

یکی از روش های شناسایی رولبرینگ های مخروطی باکیفیت و کم کیفیت روش کنترل کیفیت است. که بسیار در شناسایی این رولبرینگ ها تاثیر دارد.

کنترل کیفیت در انواع رولبرینگ  روش های یکسانی دارد.  در این مقاله قرار است. راجبع نحوه کنترل کیفیت رولبرینگ ساچمه مخروطی را بررسی نماییم.
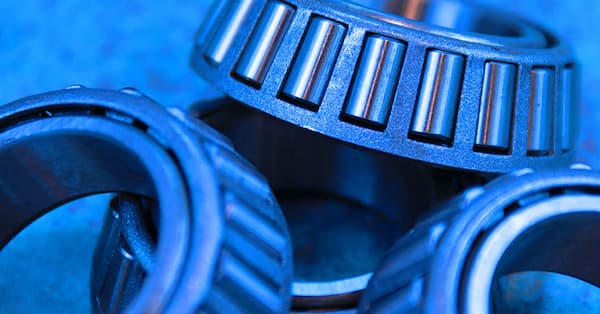
کنترل کیفیت بلبرینگ های ساچمه مخروطی

روش اول کنترل کیفیت رولبرینگ های ساچمه مخروطی : کنترل کیفیت ظاهری

در این روش رولبرینگ با کیفیت تر در قسمت چنگ ها ساچمه ها و پخی ها با بلبرینگ بی کیفیت تفاوت دارد .

این تفاوت شامل خط خش رنگ رفتگی میشود.


کنترل کیفیت رولبرینگ هاروش دوم کنترل کیفیت رولبرینگ های ساچمه مخروطی : ضربه زدن برای کنترل کیفیت

در این روش شما با قسمت داخلی رولبرینگ ( شامل بوش داخلی ساچمه ها و چنگ ) به بوش خارجی ضربه ناگهانی با شدت کم وارد میکنید.

در صورتی که خط خش  در محله ضربه خورده ایجاد نشد  رولبرینگ از کیفیت خوبی برخوردار است .


روش سوم کنترل کیفیت رولبرینگ های ساچمه مخروطی : بررسی دقت ابعادی و تلرانس‌ها

یکی از مهم‌ترین روش‌های کنترل کیفیت رولبرینگ‌های مخروطی، بررسی دقت ابعادی و رعایت تلرانس‌های ساخت است. این روش به‌ویژه در صنایع خودروسازی اهمیت دارد، زیرا کوچک‌ترین انحراف در ابعاد می‌تواند منجر به عملکرد نامطلوب و کاهش عمر مفید بلبرینگ شود.

مراحل انجام کنترل ابعادی:

  1. اندازه‌گیری قطر داخلی و خارجی:

    • با استفاده از ابزار دقیق مانند میکرومتر یا کولیس دیجیتال، قطر داخلی (بوش) و خارجی (رینگ) رولبرینگ اندازه‌گیری می‌شود.

    • مقادیر به‌دست‌آمده باید با مقادیر استاندارد ISO یا دیتاشیت فنی محصول مطابقت داشته باشد.

  2. بررسی زاویه تماس (Contact Angle):

    • زاویه تماس در رولبرینگ‌های مخروطی معمولاً بین 10 تا 30 درجه متغیر است.

    • این زاویه با استفاده از پروژکتور پروفیل یا سیستم‌های اندازه‌گیری نوری کنترل می‌شود.

  3. تلرانس‌های هندسی:

    • عیوبی مانند اکسنتریسیته، بیضویت، یا ناصافی سطح باید با دستگاه‌های CMM (مختصات‌سنج) بررسی شوند.

    • انحراف مجاز معمولاً در محدوده ±0.01 میلی‌متر است.

مزایای این روش:

  • تشخیص دقیق نقص‌های ماشین‌کاری و عدم تقارن.

  • جلوگیری از خرابی زودرس ناشی از انحراف ابعادی.
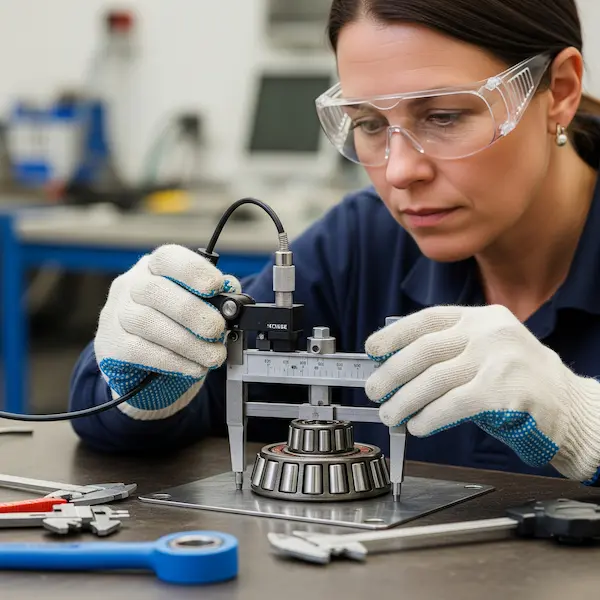
کنترل کیفیت رولبرینگ های ساچمه مخروطی


روش چهارم کنترل کیفیت رولبرینگ های ساچمه مخروطی : تست بارگذاری استاتیکی و دینامیکی

برای اطمینان از تحمل بار رولبرینگ‌های مخروطی، تست‌های بارگذاری استاتیکی (Static Load Test) و بارگذاری دینامیکی (Dynamic Load Test) انجام می‌شود.

الف) تست استاتیکی:

  • در این تست، بار محوری یا شعاعی ثابت به رولبرینگ اعمال می‌شود.

  • هدف: بررسی حداکثر بار مجاز بدون ایجاد تغییر شکل دائمی.

  • استاندارد مرجع: ISO 76.

ب) تست دینامیکی:

  • رولبرینگ تحت بار متغیر و دورهای بالا (شبیه‌سازی شرایط واقعی) قرار می‌گیرد.

  • پارامترهای اندازه‌گیری:

    • دمای کارکرد (نباید از 120°C تجاوز کند).

    • سر و صدا (با استفاده از سنسورهای ارتعاش سنج).

  • استاندارد مرجع: ISO 281.

نکات کلیدی:

  • رولبرینگ‌های بی‌کیفیت در این تست‌ها ترک خوردگی یا گسیختگی زودرس نشان می‌دهند.

  • این روش برای بلبرینگ‌های استفاده‌شده در سیستم‌های تعلیق خودرو حیاتی است.


روش پنجم کنترل کیفیت رولبرینگ های ساچمه مخروطی : آنالیز مواد و سختی‌سنجی

جنس و عملیات حرارتی رولبرینگ‌های مخروطی تأثیر مستقیمی بر عمر آن‌ها دارد. دو روش متداول برای کنترل کیفیت مواد عبارتند از:

  1. سختی‌سنجی (Hardness Test):

    • با دستگاه راکول یا ویکرز، سختی سطوح رینگ و ساچمه‌ها اندازه‌گیری می‌شود.

    • مقدار مطلوب: 58-64 HRC برای فولادهای کرم-کربن بالا.

  2. آنالیز شیمیایی (Spectrometry):

    • با دستگاه OES، درصد عناصر آلیاژی مانند کروم (Cr)، کربن (C)، و مولیبدن (Mo) بررسی می‌شود.

    • انحراف از ترکیب شیمیایی استاندارد (مثلاً SAE 52100) نشانه‌ی استفاده از مواد نامرغوب است.

مثال کاربردی:

  • رولبرینگ‌های تقلبی اغلب از فولاد معمولی ساخته می‌شوند که در تست سختی‌سنجی مقادیر زیر 50 HRC را نشان می‌دهند.


نتیجه‌گیری کنترل کیفیت رولبرینگ های ساچمه مخروطی :

کنترل کیفیت رولبرینگ های ساچمه مخروطی نیازمند ترکیب روش‌های ظاهری، ابعادی، مکانیکی، و متالورژیکی است. با توجه به حساسیت کاربرد این بلبرینگ‌ها در صنعت خودرو، استفاده از تست‌های پیشرفته مانند CMM و آکوستیک امیشن ضروری است. تولیدکنندگان معتبر معمولاً گواهی‌نامه‌های آزمایش (COA) ارائه می‌دهند که شامل نتایج تمامی این تست‌هاست.

واژه‌نامه تخصصی:

  • CMM: Coordinate Measuring Machine

  • OES: Optical Emission Spectrometry

  • HRC: Hardness Rockwell C

منبع : ترجمه شده از مقالات شرکت SKF و تجربیات شرکت.


5/5 - (1 امتیاز)
اشتراک گزاری در شبکه های اجتماعی
icon

نویسنده

فروشگاه تخصصی بلبرینگ عدالتی
مدیریت سایت

تمامی مطالب سایت ما ، بر اساس تجربیات مجموعه و تحقیقات از منابع معتبر انگلیسی تهیه میشود و کاملا منحصر به فرد است.

سوالات متداول

چرا کنترل کیفیت رولبرینگ های ساچمه مخروطی اهمیت بالایی دارد؟
  • این رولبرینگ‌ها اغلب در سیستم‌های حیاتی خودرو (مانند چرخ‌ها، گیربکس، و دیفرانسیل) استفاده می‌شوند.

  • کوچک‌ترین نقص می‌تواند منجر به خرابی زودرس، افزایش مصرف سوخت، یا حتی تصادف شود.

خیر. اگرچه خطوط خش، رنگ‌رفتگی، یا پخی‌های نامنظم نشانه‌های اولیه هستند، اما برای اطمینان باید تست‌های مکانیکی (مانند بارگذاری) و آنالیز مواد نیز انجام شود.

  • ISO 76: تست بار استاتیکی.

  • ISO 281: محاسبه عمر دینامیکی.

  • ISO 15242: تست ارتعاش و صدا.

با دو روش:
۱. سختی‌سنجی (مقدار مطلوب: 58-64 HRC).
۲. آنالیز طیف‌سنجی (OES) برای بررسی درصد کروم و کربن.

  • رولبرینگ‌های مرغوب:

    • تحت بارهای بالا دمای کارکرد پایدار دارند.

    • هیچ ترک یا تغییر شکل دائمی نشان نمی‌دهند.

  • رولبرینگ‌های بی‌کیفیت:

    • سریعاً گرم می‌شوند یا صدا تولید می‌کنند.

    • ممکن است در بارهای کمتر از حد استاندارد شکست رخ دهد.

نظرات کاربران

مطالب تصادفی

  • رولبرینگ بشکه ای کفگرد
    رولبرینگ بشکه ای کفگرد
    بدون دیدگاه

    رولبرینگ بشکه‌ای کفگرد (Spherical Roller Thrust Bearings) نوعی بلبرینگ پیشرفته است که برای تحمل بارهای محوری و شعاعی سنگین در صنایع مختلف مانند نفت و گاز، فولاد، معدنی و حفاری طراحی شده است. این رولبرینگ‌ها به دلیل ساختار خاص خود، مقاومت بالا در برابر شوک، لرزش و دماهای شدید را دارند و در دو نوع چنگ آهنی و چنگ برنجی تولید می‌شوند.

  • رولبرینگ بشکه ای
    رولبرینگ بشکه ای
    بدون دیدگاه

    رولبرینگ‌های بشکه‌ای با قابلیت تحمل بار بالا و عمر طولانی، از پرکاربردترین انواع یاتاقان‌ها در صنایع سنگین هستند. این رولبرینگ‌ها در انواع مختلفی تولید می‌شوند، از جمله مدل‌های ساده، K (چکنت‌خور)، W33 (دارای مجرای گریس)، و انواع مختلف از نظر جنس چنگ (آهنی، برنجی و فیبری). رولبرینگ‌های بشکه‌ای به دلیل طراحی خاص خود، قابلیت تحمل بارهای شعاعی و محوری سنگین را داشته و در سرعت‌های بالا عملکرد پایداری دارند.

  • بخش انگلیسی فروشگاه تخصصی بلبرینگ عدالتی افتتاح شد
    بخش انگلیسی فروشگاه تخصصی بلبرینگ عدالتی افتتاح شد
    بدون دیدگاه

    بخش انگلیسی فروشگاه تخصصی بلبرینگ عدالتی افتتاح شد سلام به شما بازدیدکنندگان گرامی بخش انگلیسی فروشگاه تخصصی بلبرینگ عدالتی افتتاح شد. حالا در این مقاله سعی داریم به موارد اضافه شده و تفاوت های آن با سایت اصلی بپردازیم.   موارد اضافه شده به بخش انگلیسی   تمامی آیتم های سری SN با برند H&K […]

  • آموزش پسوند و پیشوند بلبرینگ ها
    آموزش پسوند و پیشوند بلبرینگ ها
    بدون دیدگاه

    در این راهنما، سعی کرده‌ایم به زبان ساده و کاربردی، آموزش پسوند و پیشوند بلبرینگ ها و مفهوم پسوند و پیشوند در بلبرینگ‌ها را توضیح دهیم و رایج‌ترین کدهای مورد استفاده در برندهای معتبر را بررسی کنیم. اگر در خرید یا شناسایی بلبرینگ‌ها با کدهایی مانند 2RS، ZZ، C3 یا دیگر علائم روبه‌رو شده‌اید و نمی‌دانید هرکدام به چه معنا هستند، این مطلب دقیقاً برای شماست.
    بلبرینگ‌ها دارای کدهایی هستند که شامل اعداد و حروف مختلف‌اند. این کدها اطلاعات مهمی درباره ابعاد، نوع طراحی، ساختار داخلی، جنس، گریس مصرفی، درپوش‌ها و سایر ویژگی‌های تخصصی بلبرینگ را به ما می‌دهند. درک این پسوندها و پیشوندها می‌تواند نقش کلیدی در انتخاب درست بلبرینگ متناسب با نوع کاربرد صنعتی یا عمومی شما داشته باشد.

آخرین اخبار

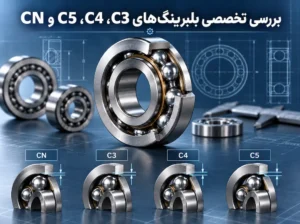
  • بررسی تخصصی بلبرینگ‌های C3، C4، C5 و CN؛ تفاوت در لقی داخلی بلبرینگ
    بررسی تخصصی بلبرینگ‌های C3، C4، C5 و CN؛ تفاوت در لقی داخلی بلبرینگ
    بدون دیدگاه

    تفاوت بلبرینگ C3، C4، C5 و CN چیست؟ در این راهنمای تخصصی با لقی داخلی بلبرینگ، کاربرد هر کلاس و نحوه انتخاب صحیح بر اساس دما، سرعت و فیت آشنا شوید.
    لقی داخلی بلبرینگ یکی از مهم‌ترین عوامل در عملکرد، دما، صدا و طول عمر بلبرینگ است. کلاس‌های CN، C3، C4 و C5 نشان‌دهنده میزان متفاوت لقی داخلی هستند؛ به‌طوری‌که CN لقی نرمال و C3، C4 و C5 به‌ترتیب لقی بیشتری دارند. در این مقاله تفاوت این کلاس‌ها، کاربرد هرکدام و تأثیر دما، سرعت و فیت شفت و هوزینگ بر انتخاب صحیح بلبرینگ بررسی می‌شود.

  • لیست بیشترین خرابی‌ یاتاقان ها در خطوط تولید و روش تشخیص از روی صدا و لرزش
    لیست بیشترین خرابی‌ یاتاقان ها در خطوط تولید و روش تشخیص از روی صدا و لرزش
    بدون دیدگاه

    خرابی یاتاقان در خطوط تولید معمولا به صورت ناگهانی شروع نمی‌شود. در بیشتر مواقع، یاتاقان قبل از توقف کامل دستگاه، علائمی مثل صدای غیرعادی، افزایش لرزش، بالا رفتن دما، تغییر در الگوی کارکرد یا کاهش نرمی حرکت را نشان می‌دهد. اگر این نشانه‌ها به موقع بررسی شوند، می‌توان از توقف خط تولید، آسیب به شفت، خرابی پولی، پارگی تسمه، آسیب گیربکس و هزینه‌های سنگین تعمیرات جلوگیری کرد.

    در بسیاری از کارخانه‌ها، یاتاقان‌ها روی تجهیزاتی مثل نوار نقاله، فن صنعتی، پمپ، الکتروموتور، دستگاه‌های بسته‌بندی، آسیاب، میکسر، خطوط انتقال مواد، ماشین‌آلات کشاورزی و تجهیزات فرآوری استفاده می‌شوند. به همین دلیل شناخت خرابی یاتاقان و تشخیص آن از روی صدا و لرزش، برای واحد تعمیرات و نگهداری اهمیت زیادی دارد. در این مقاله به زبان ساده بررسی می‌کنیم که رایج‌ترین خرابی‌های یاتاقان چیست، هر خرابی چه صدایی ایجاد می‌کند و از روی لرزش دستگاه چطور می‌توان نوع مشکل را حدس زد.

  • علت لرزش فن صنعتی؛ نقش بلبرینگ، شفت و بالانس پروانه
    علت لرزش فن صنعتی؛ نقش بلبرینگ، شفت و بالانس پروانه
    بدون دیدگاه

    لرزش در فن‌های صنعتی یکی از رایج‌ترین مشکلاتی است که در کارخانه‌ها، کارگاه‌ها، خطوط تولید، سیستم‌های تهویه، کوره‌ها، هواکش‌های سنگین و تجهیزات انتقال هوا دیده می‌شود. وقتی یک فن صنعتی شروع به لرزش می‌کند، معمولا مشکل فقط یک صدای آزاردهنده یا تکان ساده نیست؛ بلکه می‌تواند نشانه‌ای از خرابی بلبرینگ، تاب برداشتن شفت، عدم بالانس پروانه، شل بودن پایه‌ها یا حتی نصب غیراصولی دستگاه باشد. به همین دلیل شناخت علت لرزش فن صنعتی برای جلوگیری از توقف خط تولید، کاهش هزینه تعمیرات و افزایش عمر تجهیزات اهمیت زیادی دارد.

  • بلبرینگ مناسب دستگاه CNC چوب، سنگ و فلز چه تفاوتی دارد؟
    بلبرینگ مناسب دستگاه CNC چوب، سنگ و فلز چه تفاوتی دارد؟
    بدون دیدگاه

    انتخاب بلبرینگ مناسب دستگاه CNC یکی از مهم‌ترین موضوعاتی است که روی دقت، کیفیت برش، عمر دستگاه و هزینه‌های تعمیرات تأثیر مستقیم دارد. بسیاری از کاربران هنگام خرید بلبرینگ برای دستگاه CNC فقط به شماره فنی یا اندازه بلبرینگ توجه می‌کنند، در حالی که نوع کاربرد دستگاه اهمیت بسیار بیشتری دارد. دستگاه CNC چوب، CNC سنگ و CNC فلز از نظر فشار کاری، سرعت چرخش، میزان آلودگی، رطوبت، حرارت و دقت مورد نیاز با یکدیگر تفاوت دارند؛ به همین دلیل بلبرینگی که برای یک دستگاه مناسب است، الزاماً برای دستگاه دیگر انتخاب درستی نیست.