...

کنترل کیفیت رولبرینگ های ساچمه مخروطی

کنترل کیفیت رولبرینگ های ساچمه مخروطی
پادکست مقاله  : کنترل کیفیت رولبرینگ های ساچمه مخروطی

پادکست مقاله : کنترل کیفیت رولبرینگ های ساچمه مخروطی

0:000:00

فهرست عناوین

icon

کنترل کیفیت رولبرینگ ها ساچمه مخروطی :

نحوه کنترل کیفیت رولبرینگ های مخروطی جز مهمترین کنترل کیفیت ها در ضمینه بلبرینگ میباشد چون اکثر این رولبرینگ ها در ضمینه خودرو به کار برده میشوند.

یکی از روش های شناسایی رولبرینگ های مخروطی باکیفیت و کم کیفیت روش کنترل کیفیت است. که بسیار در شناسایی این رولبرینگ ها تاثیر دارد.

کنترل کیفیت در انواع رولبرینگ  روش های یکسانی دارد.  در این مقاله قرار است. راجبع نحوه کنترل کیفیت رولبرینگ ساچمه مخروطی را بررسی نماییم.
کنترل کیفیت بلبرینگ های ساچمه مخروطی

روش اول کنترل کیفیت رولبرینگ های ساچمه مخروطی : کنترل کیفیت ظاهری

در این روش رولبرینگ با کیفیت تر در قسمت چنگ ها ساچمه ها و پخی ها با بلبرینگ بی کیفیت تفاوت دارد .

این تفاوت شامل خط خش رنگ رفتگی میشود.


کنترل کیفیت رولبرینگ هاروش دوم کنترل کیفیت رولبرینگ های ساچمه مخروطی : ضربه زدن برای کنترل کیفیت

در این روش شما با قسمت داخلی رولبرینگ ( شامل بوش داخلی ساچمه ها و چنگ ) به بوش خارجی ضربه ناگهانی با شدت کم وارد میکنید.

در صورتی که خط خش  در محله ضربه خورده ایجاد نشد  رولبرینگ از کیفیت خوبی برخوردار است .


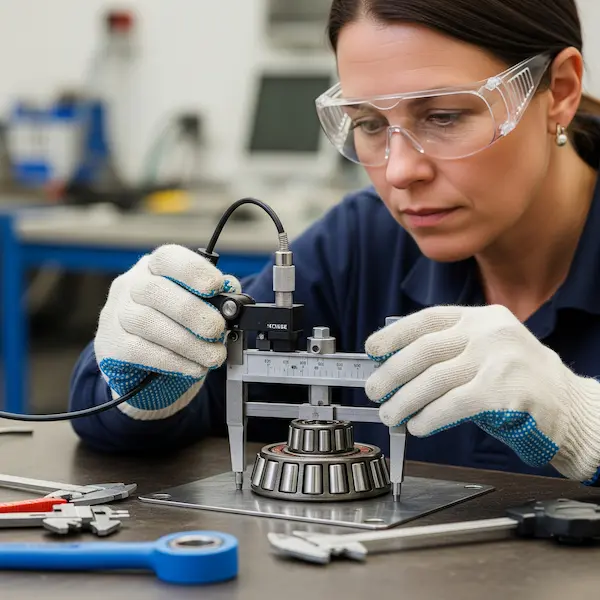
روش سوم کنترل کیفیت رولبرینگ های ساچمه مخروطی : بررسی دقت ابعادی و تلرانس‌ها

یکی از مهم‌ترین روش‌های کنترل کیفیت رولبرینگ‌های مخروطی، بررسی دقت ابعادی و رعایت تلرانس‌های ساخت است. این روش به‌ویژه در صنایع خودروسازی اهمیت دارد، زیرا کوچک‌ترین انحراف در ابعاد می‌تواند منجر به عملکرد نامطلوب و کاهش عمر مفید بلبرینگ شود.

مراحل انجام کنترل ابعادی:

  1. اندازه‌گیری قطر داخلی و خارجی:

    • با استفاده از ابزار دقیق مانند میکرومتر یا کولیس دیجیتال، قطر داخلی (بوش) و خارجی (رینگ) رولبرینگ اندازه‌گیری می‌شود.

    • مقادیر به‌دست‌آمده باید با مقادیر استاندارد ISO یا دیتاشیت فنی محصول مطابقت داشته باشد.

  2. بررسی زاویه تماس (Contact Angle):

    • زاویه تماس در رولبرینگ‌های مخروطی معمولاً بین 10 تا 30 درجه متغیر است.

    • این زاویه با استفاده از پروژکتور پروفیل یا سیستم‌های اندازه‌گیری نوری کنترل می‌شود.

  3. تلرانس‌های هندسی:

    • عیوبی مانند اکسنتریسیته، بیضویت، یا ناصافی سطح باید با دستگاه‌های CMM (مختصات‌سنج) بررسی شوند.

    • انحراف مجاز معمولاً در محدوده ±0.01 میلی‌متر است.

مزایای این روش:

  • تشخیص دقیق نقص‌های ماشین‌کاری و عدم تقارن.

  • جلوگیری از خرابی زودرس ناشی از انحراف ابعادی.
کنترل کیفیت رولبرینگ های ساچمه مخروطی


روش چهارم کنترل کیفیت رولبرینگ های ساچمه مخروطی : تست بارگذاری استاتیکی و دینامیکی

برای اطمینان از تحمل بار رولبرینگ‌های مخروطی، تست‌های بارگذاری استاتیکی (Static Load Test) و بارگذاری دینامیکی (Dynamic Load Test) انجام می‌شود.

الف) تست استاتیکی:

  • در این تست، بار محوری یا شعاعی ثابت به رولبرینگ اعمال می‌شود.

  • هدف: بررسی حداکثر بار مجاز بدون ایجاد تغییر شکل دائمی.

  • استاندارد مرجع: ISO 76.

ب) تست دینامیکی:

  • رولبرینگ تحت بار متغیر و دورهای بالا (شبیه‌سازی شرایط واقعی) قرار می‌گیرد.

  • پارامترهای اندازه‌گیری:

    • دمای کارکرد (نباید از 120°C تجاوز کند).

    • سر و صدا (با استفاده از سنسورهای ارتعاش سنج).

  • استاندارد مرجع: ISO 281.

نکات کلیدی:

  • رولبرینگ‌های بی‌کیفیت در این تست‌ها ترک خوردگی یا گسیختگی زودرس نشان می‌دهند.

  • این روش برای بلبرینگ‌های استفاده‌شده در سیستم‌های تعلیق خودرو حیاتی است.


روش پنجم کنترل کیفیت رولبرینگ های ساچمه مخروطی : آنالیز مواد و سختی‌سنجی

جنس و عملیات حرارتی رولبرینگ‌های مخروطی تأثیر مستقیمی بر عمر آن‌ها دارد. دو روش متداول برای کنترل کیفیت مواد عبارتند از:

  1. سختی‌سنجی (Hardness Test):

    • با دستگاه راکول یا ویکرز، سختی سطوح رینگ و ساچمه‌ها اندازه‌گیری می‌شود.

    • مقدار مطلوب: 58-64 HRC برای فولادهای کرم-کربن بالا.

  2. آنالیز شیمیایی (Spectrometry):

    • با دستگاه OES، درصد عناصر آلیاژی مانند کروم (Cr)، کربن (C)، و مولیبدن (Mo) بررسی می‌شود.

    • انحراف از ترکیب شیمیایی استاندارد (مثلاً SAE 52100) نشانه‌ی استفاده از مواد نامرغوب است.

مثال کاربردی:

  • رولبرینگ‌های تقلبی اغلب از فولاد معمولی ساخته می‌شوند که در تست سختی‌سنجی مقادیر زیر 50 HRC را نشان می‌دهند.


نتیجه‌گیری کنترل کیفیت رولبرینگ های ساچمه مخروطی :

کنترل کیفیت رولبرینگ های ساچمه مخروطی نیازمند ترکیب روش‌های ظاهری، ابعادی، مکانیکی، و متالورژیکی است. با توجه به حساسیت کاربرد این بلبرینگ‌ها در صنعت خودرو، استفاده از تست‌های پیشرفته مانند CMM و آکوستیک امیشن ضروری است. تولیدکنندگان معتبر معمولاً گواهی‌نامه‌های آزمایش (COA) ارائه می‌دهند که شامل نتایج تمامی این تست‌هاست.

واژه‌نامه تخصصی:

  • CMM: Coordinate Measuring Machine

  • OES: Optical Emission Spectrometry

  • HRC: Hardness Rockwell C

منبع : ترجمه شده از مقالات شرکت SKF و تجربیات شرکت.
 

اشتراک گزاری در شبکه های اجتماعی
icon

نویسنده

فروشگاه تخصصی بلبرینگ عدالتی
مدیریت سایت

تمامی مطالب سایت ما ، بر اساس تجربیات مجموعه و تحقیقات از منابع معتبر انگلیسی تهیه میشود و کاملا منحصر به فرد است.

سوالات متداول

چرا کنترل کیفیت رولبرینگ های ساچمه مخروطی اهمیت بالایی دارد؟
  • این رولبرینگ‌ها اغلب در سیستم‌های حیاتی خودرو (مانند چرخ‌ها، گیربکس، و دیفرانسیل) استفاده می‌شوند.

  • کوچک‌ترین نقص می‌تواند منجر به خرابی زودرس، افزایش مصرف سوخت، یا حتی تصادف شود.

خیر. اگرچه خطوط خش، رنگ‌رفتگی، یا پخی‌های نامنظم نشانه‌های اولیه هستند، اما برای اطمینان باید تست‌های مکانیکی (مانند بارگذاری) و آنالیز مواد نیز انجام شود.

  • ISO 76: تست بار استاتیکی.

  • ISO 281: محاسبه عمر دینامیکی.

  • ISO 15242: تست ارتعاش و صدا.

با دو روش:
۱. سختی‌سنجی (مقدار مطلوب: 58-64 HRC).
۲. آنالیز طیف‌سنجی (OES) برای بررسی درصد کروم و کربن.

  • رولبرینگ‌های مرغوب:

    • تحت بارهای بالا دمای کارکرد پایدار دارند.

    • هیچ ترک یا تغییر شکل دائمی نشان نمی‌دهند.

  • رولبرینگ‌های بی‌کیفیت:

    • سریعاً گرم می‌شوند یا صدا تولید می‌کنند.

    • ممکن است در بارهای کمتر از حد استاندارد شکست رخ دهد.

نظرات کاربران

مطالب تصادفی

  • نحوه کنترل کیفیت بلبرینگ ها – سری 6000 ( بلبرینگ های شیار عمیق )
    نحوه کنترل کیفیت بلبرینگ ها – سری 6000 ( بلبرینگ های شیار عمیق )
    بدون دیدگاه

    کنترل کیفیت بلبرینگ‌ ها یکی از مهم‌ترین مراحل در انتخاب و خرید این محصولات حیاتی است. این مقاله به بررسی جامع روش‌های تشخیص بلبرینگ‌های اصل از تقلبی می‌پردازد و با مقایسه نمونه‌های واقعی (بلبرینگ 6006 برند DKFL و China)، شاخص‌های کلیدی کیفیت شامل بررسی‌های ظاهری، تست نرمی چرخش، آزمایش‌های عملکردی و تحلیل میکروسکوپی را تشریح می‌کند.

    در ادامه، جدول مقایسه‌ای دقیقی از مشخصات فنی و نتایج تست‌های عملی ارائه شده است که به خریداران کمک می‌کند با آگاهی کامل نسبت به انتخاب محصولات باکیفیت اقدام نمایند. این راهنما شامل نکات کاربردی برای تشخیص بلبرینگ‌های مرغوب و هشدارهایی درباره محصولات تقلبی است که می‌تواند از خرابی‌های پرهزینه تجهیزات جلوگیری کند.

  • بلبرینگ قفلی
    بلبرینگ قفلی
    بدون دیدگاه

    بلبرینگ قفلی ASNU که به‌عنوان بلبرینگ یک‌طرفه نیز شناخته می‌شود، قطعه‌ای حیاتی در سیستم‌های مکانیکی است که امکان چرخش تنها در یک جهت را فراهم می‌کند. این قابلیت، آن را برای کاربردهایی که نیاز به انتقال گشتاور یک‌سویه و جلوگیری از بازگشت نیرو دارند، بسیار مناسب کرده است. ساختار مکانیکی خاص این بلبرینگ‌ها موجب عملکرد سریع، دقیق و ایمن در شرایط مختلف صنعتی می‌شود.

    در صنایع پزشکی، خودروسازی، هوافضا، غذایی و حتی سیستم‌های هیدرولیکی، بلبرینگ‌های ASNU نقشی کلیدی ایفا می‌کنند. این بلبرینگ‌ها با کاهش نیاز به سیستم‌های ترمز اضافی، افزایش ایمنی، و کاهش هزینه‌های نگهداری، به گزینه‌ای اقتصادی و کارآمد در طراحی‌های مدرن مهندسی تبدیل شده‌اند.

  • بلبرینگ خود تنظیم
    بلبرینگ خود تنظیم
    بدون دیدگاه

    بلبرینگ‌های خودتنظیم به دلیل قابلیت تطبیق با ناهممحوری و چرخش روان، در صنایع مختلف کاربرد دارند. این بلبرینگ‌ها در دو سری اصلی هزاری و دو هزاری تولید می‌شوند و بر اساس طراحی به انواع ساده، K (قابل نصب چکنت) و KH (همراه با چکنت) تقسیم می‌گردند. همچنین، جنس چنگ آن‌ها ممکن است فلزی، برنجی (M) یا فیبری (TN/FG) باشد. بلبرینگ‌های سری دو هزاری علاوه بر تفاوت سایز، در برخی مدل‌ها با واشر فلزی یا پلاستیکی عرضه می‌شوند. انتخاب نوع مناسب بسته به نیاز مکانیزم و شرایط نصب تعیین می‌شود.

  • بلبرینگ های ماشین سنگین
    بلبرینگ های ماشین سنگین
    بدون دیدگاه

    بلبرینگ‌ها از اجزای حیاتی ماشین‌آلات سنگین محسوب می‌شوند که با کاهش اصطکاک و تحمل بارهای شدید، عملکرد بهینه سیستم‌های دوار را تضمین می‌کنند. این مقاله به بررسی جامع انواع بلبرینگ‌های مورد استفاده در صنعت ماشین‌های سنگین، از جمله بلبرینگ‌های شعاعی، محوری، مخروطی و ساچمه‌ای می‌پردازد و معیارهای انتخاب مناسب‌ترین نوع برای کاربردهای مختلف را شرح می‌دهد.

    در ادامه، نکات کلیدی درباره نگهداری صحیح، علائم خرابی و زمان تعویض بلبرینگ‌ها ارائه شده است. همچنین بر اهمیت استفاده از محصولات باکیفیت و معتبر مانند برندهای SKF، TIMKEN و NSK تاکید می‌شود. با مطالعه این راهنما، می‌توانید از بروز مشکلات پرهزینه جلوگیری کرده و عمر مفید ماشین‌آلات سنگین خود را افزایش دهید.

آخرین اخبار

  • یاتاقان های DKFL تولید شده توسط کامیار گستر ایرانیان
    یاتاقان های DKFL تولید شده توسط کامیار گستر ایرانیان
    بدون دیدگاه

    یاتاقان های DKFL در ترکیب با پوسته های UCP و UCF تولیدی شرکت کامیار گستر ایرانیان، برای خریدارانی مطرح هستند که علاوه بر دقت چرخش، به استحکام محل نصب و امکان سرویس دوره ای اهمیت میدهند. طبق معرفی این شرکت، مجموعه های تولیدی آن با بلبرینگ های اصلی DKFL تجهیز میشوند. در ادامه، ساختار پایه توپر، جنس چدن، اجزای داخلی، استانداردهای ابعادی و معیارهای انتخاب این محصولات را از نگاه مهندسی بررسی میکنیم.

  • DKFL بهترین جایگزین برندهای مطرح
    DKFL بهترین جایگزین برندهای مطرح
    بدون دیدگاه

    با توجه به شرایط بازار بیرینگ ایران، افزایش محصولات با اصالت نامشخص و دشواری تأمین مستقیم برندهای اروپایی و آمریکایی، انتخاب یک برند مطمئن و اقتصادی اهمیت زیادی پیدا کرده است. **DKFL بهترین جایگزین برندهای مطرح** مانند SKF، FAG و TIMKEN برای بسیاری از کاربردهای صنعتی است؛ زیرا در کنار تنوع مناسب محصولات، قیمت رقابتی، دسترسی بهتر و مسیر تأمین مشخصی دارد. در این مقاله بررسی می‌کنیم چرا DKFL می‌تواند برای کارخانه‌ها، واحدهای نگهداری و تعمیرات و مصرف‌کنندگان صنعتی، جایگزینی منطقی و قابل اعتماد باشد.

  • بررسی تخصصی بلبرینگ‌های C3، C4، C5 و CN؛ تفاوت در لقی داخلی بلبرینگ
    بررسی تخصصی بلبرینگ‌های C3، C4، C5 و CN؛ تفاوت در لقی داخلی بلبرینگ
    بدون دیدگاه

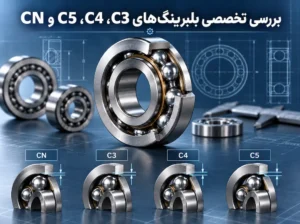
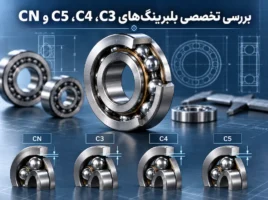
    تفاوت بلبرینگ C3، C4، C5 و CN چیست؟ در این راهنمای تخصصی با لقی داخلی بلبرینگ، کاربرد هر کلاس و نحوه انتخاب صحیح بر اساس دما، سرعت و فیت آشنا شوید.
    لقی داخلی بلبرینگ یکی از مهم‌ترین عوامل در عملکرد، دما، صدا و طول عمر بلبرینگ است. کلاس‌های CN، C3، C4 و C5 نشان‌دهنده میزان متفاوت لقی داخلی هستند؛ به‌طوری‌که CN لقی نرمال و C3، C4 و C5 به‌ترتیب لقی بیشتری دارند. در این مقاله تفاوت این کلاس‌ها، کاربرد هرکدام و تأثیر دما، سرعت و فیت شفت و هوزینگ بر انتخاب صحیح بلبرینگ بررسی می‌شود.

  • لیست بیشترین خرابی‌ یاتاقان ها در خطوط تولید و روش تشخیص از روی صدا و لرزش
    لیست بیشترین خرابی‌ یاتاقان ها در خطوط تولید و روش تشخیص از روی صدا و لرزش
    بدون دیدگاه

    خرابی یاتاقان در خطوط تولید معمولا به صورت ناگهانی شروع نمی‌شود. در بیشتر مواقع، یاتاقان قبل از توقف کامل دستگاه، علائمی مثل صدای غیرعادی، افزایش لرزش، بالا رفتن دما، تغییر در الگوی کارکرد یا کاهش نرمی حرکت را نشان می‌دهد. اگر این نشانه‌ها به موقع بررسی شوند، می‌توان از توقف خط تولید، آسیب به شفت، خرابی پولی، پارگی تسمه، آسیب گیربکس و هزینه‌های سنگین تعمیرات جلوگیری کرد.

    در بسیاری از کارخانه‌ها، یاتاقان‌ها روی تجهیزاتی مثل نوار نقاله، فن صنعتی، پمپ، الکتروموتور، دستگاه‌های بسته‌بندی، آسیاب، میکسر، خطوط انتقال مواد، ماشین‌آلات کشاورزی و تجهیزات فرآوری استفاده می‌شوند. به همین دلیل شناخت خرابی یاتاقان و تشخیص آن از روی صدا و لرزش، برای واحد تعمیرات و نگهداری اهمیت زیادی دارد. در این مقاله به زبان ساده بررسی می‌کنیم که رایج‌ترین خرابی‌های یاتاقان چیست، هر خرابی چه صدایی ایجاد می‌کند و از روی لرزش دستگاه چطور می‌توان نوع مشکل را حدس زد.