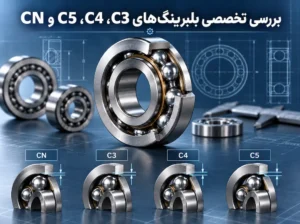
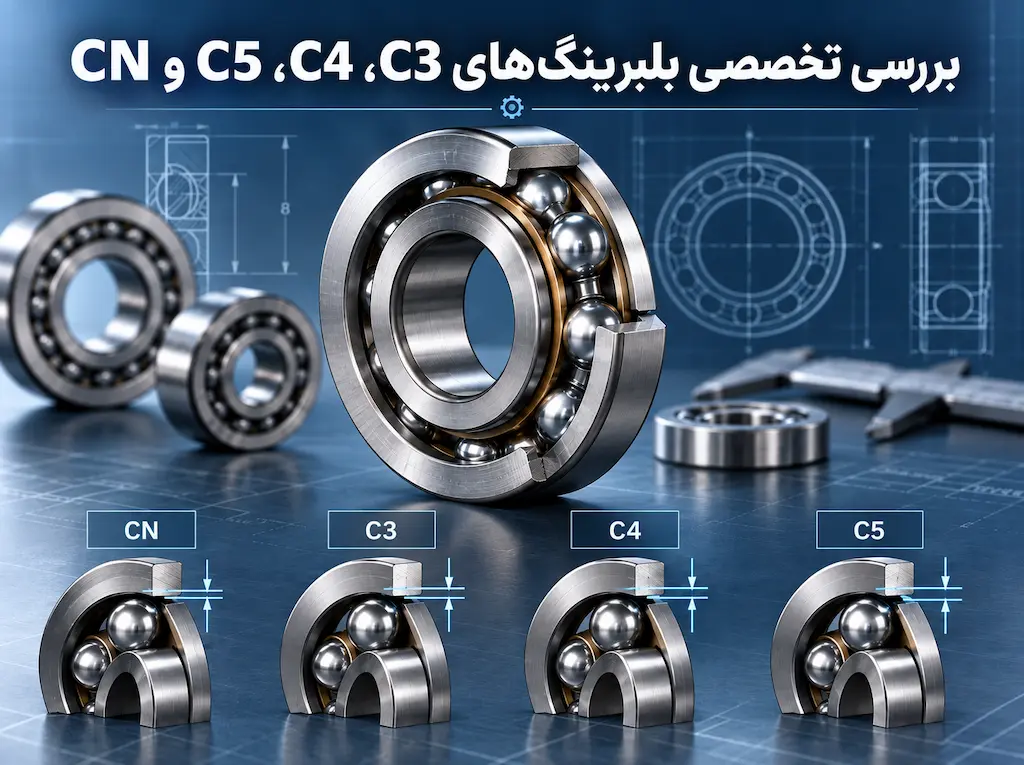
هنگام خرید بلبرینگ ممکن است در انتهای شماره فنی آن با علائمی مانند C3، C4 یا C5 روبهرو شوید. برای مثال یک بلبرینگ ممکن است با شماره 6205 عرضه شود و نمونه دیگری از همان بلبرینگ عبارت 6205 C3 را در انتهای شماره خود داشته باشد. این علامت به معنی کیفیت بهتر، تحمل بار بیشتر یا دقت بالاتر نیست؛ بلکه بیانگر کلاس لقی داخلی بلبرینگ است.
انتخاب صحیح لقی داخلی بلبرینگ یکی از عوامل مهم در عمر، دمای کارکرد، میزان ارتعاش، صدا و عملکرد صحیح بلبرینگ محسوب میشود. بلبرینگی که لقی نامناسبی داشته باشد، حتی اگر محصول یک برند معتبر باشد و بهدرستی روانکاری شده باشد، میتواند با افزایش حرارت، ارتعاش، سایش و در شرایط شدید حتی گیرپاژ مواجه شود.
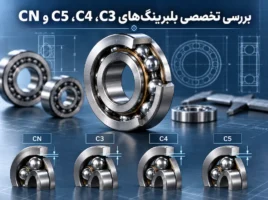
استانداردهای مورد استفاده توسط تولیدکنندگانی مانند SKF، NSK، NACHI و KOYO/JTEKT کلاسهای مختلف لقی را تعریف کردهاند. در بلبرینگهای رادیال، ترتیب کلی از لقی کمتر به بیشتر به صورت C1، C2، CN، C3، C4 و C5 است. بنابراین CN لقی نرمال محسوب میشود، C3 از CN بیشتر است، C4 از C3 بیشتر است و C5 بالاترین لقی در میان این گروههای متداول به شمار میرود.
لقی داخلی بلبرینگ چیست؟
لقی داخلی بلبرینگ یا Bearing Internal Clearance مقدار آزادی حرکت نسبی یکی از رینگهای بلبرینگ نسبت به رینگ دیگر است، زمانی که بلبرینگ هنوز روی دستگاه نصب نشده و نیروی خارجی مؤثری بر آن وارد نمیشود.
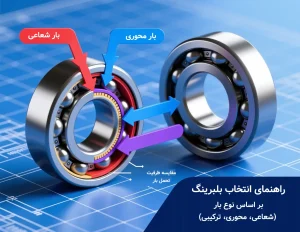
اگر رینگ داخلی را نسبت به رینگ خارجی در جهت شعاعی جابهجا کنیم، میزان حرکت موجود را لقی شعاعی یا Radial Internal Clearance مینامیم. حرکت در امتداد محور نیز لقی محوری یا Axial Internal Clearance نام دارد.
در بسیاری از بلبرینگ های رادیال، کلاسهای لقی داخلی بلبرینگ CN، C3، C4 و C5 به لقی شعاعی داخلی اشاره دارند. البته در بعضی انواع بلبرینگ مانند مجموعه های خاص بلبرینگ تماس زاویه ای یا رولبرینگ مخروطی، طراحی بر اساس لقی محوری یا پیشبار نیز انجام میشود و نباید قواعد بلبرینگ شیار عمیق را بدون بررسی کاتالوگ به تمام انواع بلبرینگ تعمیم داد. SKF نیز در مستندات فنی خود بین لقی شعاعی و محوری برای انواع مختلف بیرینگ تفکیک قائل میشود.
موضوع مهم دیگر این است که یک مقدار ثابت بر حسب میکرون برای تمام بلبرینگ های C3 یا C4 وجود ندارد. مقدار واقعی لقی داخلی بلبرینگ به نوع بلبرینگ، قطر داخلی، سری ابعادی و استاندارد مربوط به همان محصول وابسته است.
به همین دلیل گفتن اینکه «تمام بلبرینگهای C3 مثلاً 30 میکرون لقی دارند» از نظر فنی اشتباه است.
تفاوت لقی داخلی بلبرینگ CN، C3، C4 و C5 در یک نگاه
| کلاس لقی | وضعیت لقی | کاربرد کلی |
|---|---|---|
| CN | لقی نرمال | شرایط کاری و نصب استاندارد |
| C3 | بیشتر از CN | دما، سرعت یا فیتهایی که لقی حین کار را کاهش میدهند |
| C4 | بیشتر از C3 | شرایط شدیدتر حرارتی یا انطباقی |
| C5 | بیشتر از C4 | کاربردهای خاص با کاهش بسیار زیاد لقی عملیاتی |
این جدول صرفاً رابطه بین کلاسها را نشان میدهد. انتخاب نهایی لقی داخلی بلبرینگ باید بر اساس نوع بلبرینگ، قطر، فیت شفت و هوزینگ، دمای رینگها، سرعت و بار انجام شود.
بلبرینگ CN چیست؟
CN مخفف کلاس Normal Clearance و نشاندهنده محدوده استاندارد یا نرمال لقی داخلی بلبرینگ است.
زمانی که شرایط نصب و کارکرد معمولی است، تولیدکنندگان بلبرینگ معمولاً این کلاس را مبنای استاندارد در نظر میگیرند. SKF توضیح میدهد که لقی Normal بهگونهای انتخاب شده است که با فیتهای معمول توصیهشده و شرایط عملیاتی نرمال، لقی مناسب حین کار حاصل شود.
نکته جالب این است که عبارت CN همیشه روی بلبرینگ نوشته نمیشود. برای مثال NSK در سیستم نامگذاری خود اعلام میکند C0 یا CN نشاندهنده لقی نرمال است و این مشخصه معمولاً روی خود بلبرینگ یا بستهبندی بهصورت یک پسوند جداگانه درج نمیشود. بنابراین نبود عبارت لقی داخلی بلبرینگ C3، C4 یا C5 در انتهای شماره یک بلبرینگ استاندارد میتواند نشاندهنده استفاده از کلاس نرمال باشد، هرچند برای تشخیص قطعی باید سیستم نامگذاری همان سازنده بررسی شود.
لقی داخلی بلبرینگ CN انتخاب پیشفرض برای بسیاری از کاربردهای معمول است؛ اما این به معنی مناسب بودن آن برای تمام دستگاهها نیست.
بلبرینگ C3 چیست؟
در بلبرینگ C3، لقی داخلی بلبرینگ بیشتر از محدوده Normal یا CN است.
C3 یکی از رایجترین کلاسهای لقی افزایشیافته در صنعت است و در موتورهای الکتریکی، ماشینآلات صنعتی و تجهیزاتی که با سرعت، دما یا فیتهای خاص کار میکنند زیاد مشاهده میشود.
دلیل انتخاب C3 این نیست که بلبرینگ از ابتدا باید هنگام کار لقی زیادی داشته باشد. موضوع اصلی این است که بخشی از لقی اولیه پس از نصب و رسیدن دستگاه به دمای کاری از بین میرود.
برای مثال اگر رینگ داخلی با انطباق تداخلی یا Press Fit روی شفت نصب شود، رینگ داخلی کمی منبسط میشود و در نتیجه لقی داخلی بلبرینگ کاهش پیدا میکند. اگر همزمان دمای رینگ داخلی بیشتر از رینگ خارجی باشد، انبساط حرارتی میتواند لقی را باز هم کاهش دهد.
در چنین شرایطی استفاده از C3 میتواند لقی اولیه بیشتری فراهم کند تا پس از نصب و گرم شدن سیستم، بلبرینگ به محدوده مناسب عملیاتی برسد.
NSK شرایطی مانند دمای بالاتر رینگ داخلی، فیت تداخلی بیشتر برای تحمل بار سنگین یا ضربهای، سرعت زیاد و تداخلی بودن فیت هر دو رینگ را از مواردی میداند که ممکن است نیاز به لقی بالاتر از نرمال داشته باشند.
بنابراین نمیتوان گفت C3 همیشه بهتر از CN است. اگر دستگاهی برای CN طراحی شده باشد و هیچ عامل قابل توجهی لقی را در حین کار کاهش ندهد، استفاده بیدلیل از C3 میتواند باعث افزایش ارتعاش، کاهش دقت حرکت یا تغییر توزیع بار روی اجزای غلتشی شود.
بلبرینگ C4 چیست؟
C4 یک مرحله بالاتر از C3 قرار دارد. یعنی لقی داخلی بلبرینگ C4 از C3 بیشتر است.
این کلاس معمولاً زمانی بررسی میشود که کاهش لقی ناشی از نصب، دما یا شرایط کاری از مقداری که C3 میتواند جبران کند بیشتر باشد.
در تجهیزاتی که اختلاف دمای قابل توجهی بین رینگ داخلی و خارجی ایجاد میشود یا فیت بسیار تداخلی مورد نیاز است، امکان دارد مهندس طراح C4 را انتخاب کند. همچنین برخی تجهیزات سنگین، ماشینآلات دارای بارهای شدید و سیستمهای خاص با دمای عملیاتی بالا میتوانند به لقی اولیه بیشتری نیاز داشته باشند.
در راهنمای آموزشی NACHI نیز C4 به عنوان کلاس دارای لقی بالاتر از C3 معرفی شده و استفاده از لقی بالاتر در کاربردهای دارای سرعت و دمای زیاد مورد توجه قرار گرفته است.
با این حال «دمای بالا = C4» یک فرمول همیشگی نیست. جنس شفت، جنس هوزینگ، قطر بلبرینگ، میزان انطباق، نوع بار، سیستم خنککاری و اختلاف واقعی دمای رینگها همگی در انتخاب لقی داخلی بلبرینگ تأثیر دارند.
بلبرینگ C5 چیست؟
C5 دارای لقی بیشتری نسبت به C4 است و در نتیجه فاصله اولیه بین اجزای داخلی آن از کلاسهای CN، C3 و C4 بیشتر خواهد بود.
C5 معمولاً یک انتخاب عمومی برای دستگاههای عادی نیست و باید در شرایطی استفاده شود که طراحی ماشین واقعاً به چنین لقی اولیهای نیاز داشته باشد.
در کاتالوگهای SKF، NSK، NACHI و KOYO/JTEKT، رابطه کلاسها بهروشنی مشخص است: C3 بالاتر از Normal، C4 بالاتر از C3 و C5 بالاتر از C4 قرار میگیرد.
استفاده از C5 بدون محاسبه یا توصیه سازنده دستگاه میتواند نتیجه معکوس داشته باشد. افزایش بیش از حد لقی داخلی بلبرینگ ممکن است باعث شود تعداد کمتری از ساچمهها یا رولرها در منطقه باربر بهصورت مؤثر مشارکت کنند و بار بیشتری روی تعدادی از اجزای غلتشی متمرکز شود.
بنابراین تصور اینکه «هرچه C بزرگتر باشد، بلبرینگ قویتر است» کاملاً نادرست است.
مقدار لقی C3، C4 و C5 چند میکرون است؟
این یکی از مهمترین نکاتی است که هنگام انتخاب بلبرینگ باید در نظر گرفت: C3، C4 و C5 یک مقدار ثابت بر حسب میکرون نیستند، بلکه کلاس یا محدوده لقی هستند.
برای مثال در جدول رسمی NACHI برای رولبرینگ بشکهای با سوراخ استوانهای و قطر داخلی بیشتر از 30 تا حداکثر 40 میلیمتر، لقی CN برابر 30 تا 45 میکرون، C3 برابر 45 تا 60 میکرون، C4 برابر 60 تا 80 میکرون و C5 برابر 80 تا 100 میکرون اعلام شده است.
اما همین اعداد را نمیتوان برای یک بلبرینگ شیار عمیق یا رولبرینگ استوانهای با همان قطر داخلی استفاده کرد.
برای نمونه JTEKT/KOYO برای انواع مختلف بلبرینگ جداول جداگانهای ارائه میکند و محدوده C3 و C4 با تغییر نوع و اندازه بلبرینگ تغییر میکند.
پس برای تعیین مقدار دقیق لقی داخلی بلبرینگ باید شماره کامل بلبرینگ و جدول همان سری در کاتالوگ رسمی سازنده بررسی شود.
لقی اولیه، لقی پس از نصب و لقی عملیاتی
یکی از دلایلی که انتخاب لقی بلبرینگ پیچیدهتر از مقایسه CN و C3 به نظر میرسد، تغییر لقی در مراحل مختلف کار است.
NSK سه وضعیت مهم را توضیح میدهد: لقی اولیه قبل از نصب، لقی باقیمانده پس از نصب و لقی مؤثر هنگام کار دستگاه.
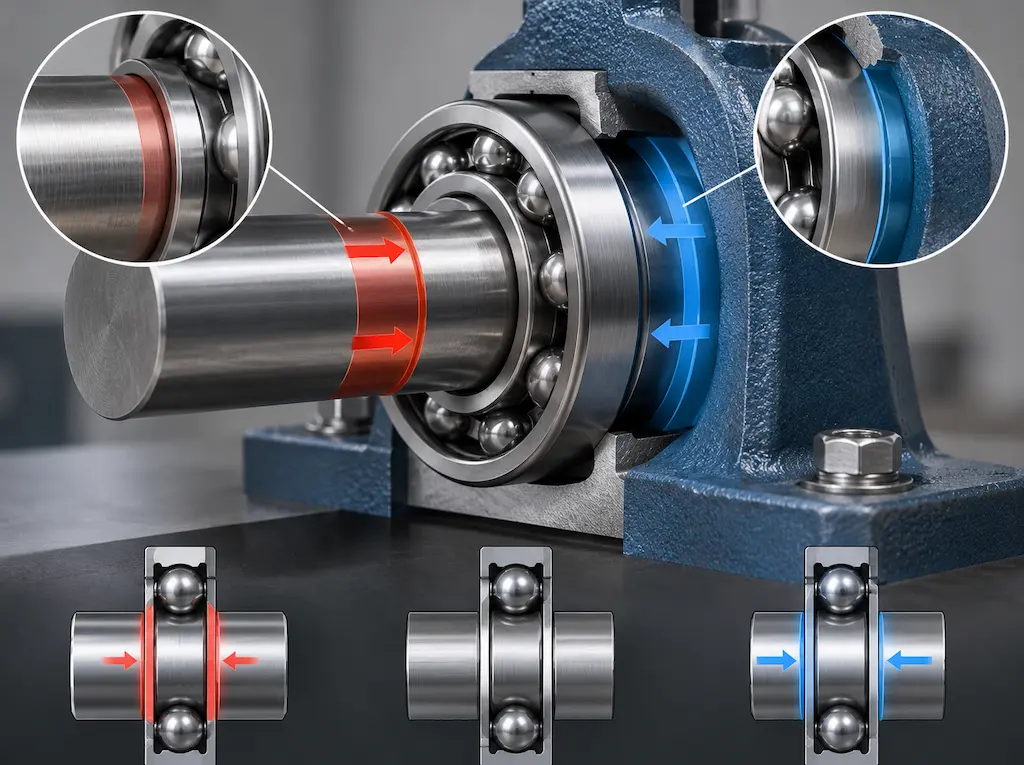
وقتی رینگ داخلی با فیت تداخلی روی شفت قرار میگیرد، قطر مسیر غلتش آن اندکی افزایش پیدا میکند. همچنین اگر رینگ خارجی با تداخل در هوزینگ نصب شود، ممکن است تغییر ابعادی دیگری ایجاد شود. نتیجه میتواند کاهش لقی داخلی بلبرینگ باشد.
پس از شروع کار، دمای قطعات نیز وارد معادله میشود. معمولاً رینگ داخلی و شفت شرایط حرارتی متفاوتی نسبت به رینگ خارجی و هوزینگ دارند. اختلاف انبساط حرارتی دوباره مقدار لقی را تغییر میدهد.
بنابراین C3 را نباید صرفاً «بلبرینگ لقتر» تعریف کرد. C3 ممکن است در حالت نصبنشده لقی بیشتری داشته باشد، اما هدف این است که در شرایط واقعی کار به لقی عملیاتی مناسب برسد.
تأثیر فیت شفت و هوزینگ بر لقی داخلی بلبرینگ
فیت یکی از مهمترین عوامل انتخاب کلاس لقی است.
هرچه تداخل بین شفت و رینگ داخلی بیشتر شود، احتمال کاهش لقی نیز افزایش پیدا میکند. به همین دلیل در کاربردهایی با بار زیاد که برای جلوگیری از خزش رینگ به فیت محکمتری نیاز است، ممکن است استفاده از C3 یا حتی کلاس بالاتر بررسی شود.
NSK تأکید میکند انتخاب نامناسب فیت میتواند باعث Creep، سایش سطح اتصال، ارتعاش و ایجاد حرارت غیرعادی شود و انتخاب نامناسب لقی نیز میتواند عملکرد بلبرینگ را مختل کند.
از سوی دیگر نباید برای جبران یک شفت یا هوزینگ خارج از تلرانس صرفاً از بلبرینگ C4 یا C5 استفاده کرد. ایراد ابعادی محل نصب باید ابتدا اصلاح شود.
تأثیر دما بر انتخاب C3، C4 و C5
حرارت یکی از اصلیترین عوامل تغییر لقی داخلی بلبرینگ در هنگام کار است.
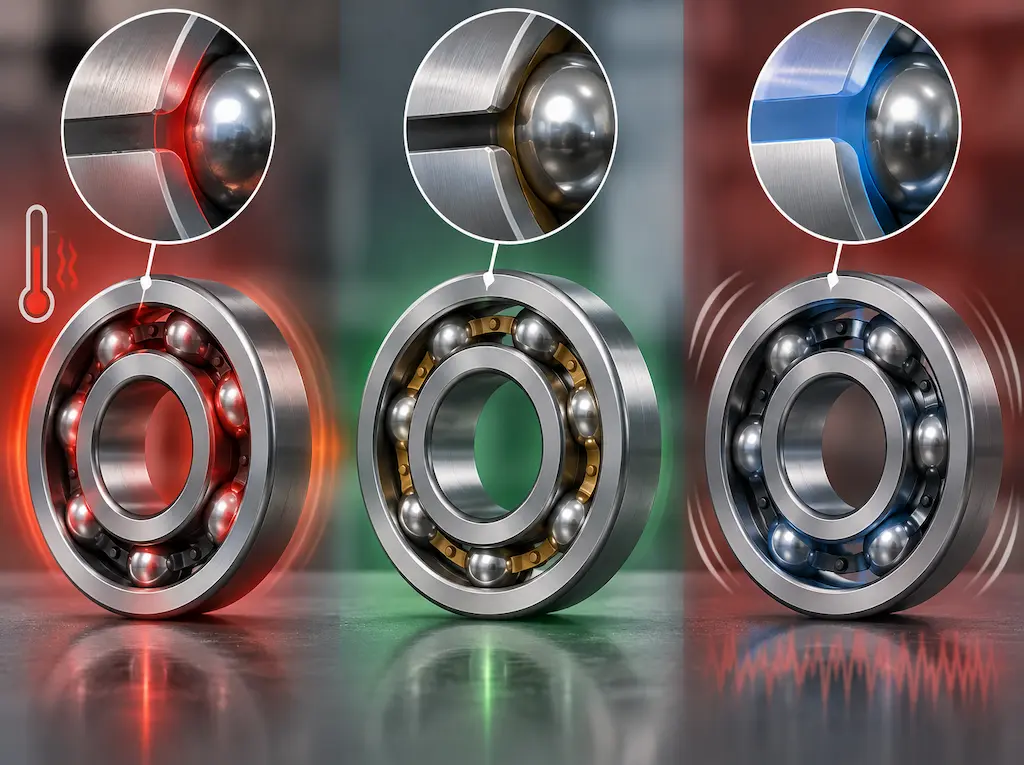
فرض کنید رینگ داخلی به دلیل تماس مستقیم با شفت گرم، سریعتر از رینگ خارجی افزایش دما پیدا کند. انبساط بیشتر رینگ داخلی باعث کاهش فاصله بین مسیرهای غلتش و اجزای غلتشی میشود.
اگر لقی اولیه کافی نباشد، ممکن است بلبرینگ پس از گرم شدن به وضعیت پیشبار ناخواسته برسد. نتیجه میتواند افزایش اصطکاک و تولید گرمای بیشتر باشد و در شرایط نامناسب یک چرخه افزایش دما ایجاد شود.
به همین دلیل در تجهیزاتی که اختلاف دمای قابل توجه بین رینگها وجود دارد، انتخاب C3 یا کلاسهای بالاتر میتواند بخشی از طراحی صحیح سیستم باشد.
اما تصمیم نهایی باید بر اساس مقدار واقعی اختلاف دما و محاسبات مربوط به انبساط حرارتی انجام شود، نه صرفاً بر اساس عبارت «دستگاه گرم کار میکند».
لقی کمتر همیشه بهتر نیست؛ لقی بیشتر هم بهتر نیست
هدف مهندسی، رسیدن به لقی داخلی بلبرینگ مناسب در زمان کار است، نه انتخاب کوچکترین یا بزرگترین کلاس ممکن.
NSK توضیح میدهد که از نظر تئوری عمر خستگی میتواند در محدوده لقی مؤثر بسیار نزدیک به صفر و حتی اندکی منفی به بیشینه برسد؛ اما اگر این وضعیت بیش از حد به سمت پیشبار منفی حرکت کند، عمر بهشدت کاهش مییابد. به همین علت در تجهیزات واقعی معمولاً خطاهای نصب، دما و شرایط عملیاتی نیز در نظر گرفته میشوند.
SKF نیز تأکید میکند بلبرینگهای ساچمهای معمولاً باید در حین کار لقی نزدیک به صفر یا در بعضی طراحیها مقدار اندکی پیشبار داشته باشند، در حالی که رولبرینگهای استوانهای، بشکهای و CARB معمولاً باید مقدار کمی لقی باقیمانده در زمان کار داشته باشند.
این موضوع نشان میدهد انتخاب C3، C4 یا C5 بدون شناخت نوع بلبرینگ قابل انجام نیست.
آیا C3 تحمل دور بیشتری نسبت به CN دارد؟
C3 به خودی خود به معنی «بلبرینگ دور بالا» نیست.
سرعت مجاز یک بلبرینگ به طراحی داخلی، نوع قفسه، روانکار، آببندی، بار، دما و عوامل متعدد دیگری وابسته است. اما در برخی کاربردهای پرسرعت، افزایش دمای رینگ داخلی یا نیاز به فیت محکمتر میتواند لقی عملیاتی را کاهش دهد؛ در نتیجه ممکن است بلبرینگ با لقی اولیه C3 انتخاب شود.
به همین دلیل ارتباط میان C3 و کاربردهای پرسرعت واقعی است، اما نباید آن را به این صورت تفسیر کرد که هر بلبرینگ C3 الزاماً حداکثر دور بالاتری از نسخه CN همان بلبرینگ دارد.
آیا C4 و C5 کیفیت بالاتری دارند؟
خیر. CN، C3، C4 و C5 کلاس کیفیت نیستند.
یک بلبرینگ CN و یک بلبرینگ C4 از یک برند و سری میتوانند از نظر جنس فولاد، تلرانس ساخت و کیفیت تولید کاملاً مشابه باشند و فقط محدوده لقی داخلی بلبرینگ آنها متفاوت باشد.
دقت ساخت نیز با استانداردها و پسوندهای دیگری مشخص میشود. بنابراین C5 را نباید محصول «درجه پنج» یا نسخه حرفهایتر C3 در نظر گرفت.
این اشتباه میتواند هزینه زیادی ایجاد کند، زیرا نصب بلبرینگ دارای لقی بسیار زیاد روی دستگاهی که برای CN طراحی شده، لزوماً عمر دستگاه را افزایش نمیدهد و حتی میتواند عملکرد آن را بدتر کند.
مقایسه دیدگاه SKF، NSK، NACHI و KOYO درباره لقی بلبرینگ
بررسی مستندات این چهار تولیدکننده نشان میدهد اصول اصلی تقریباً یکسان هستند.
SKF کلاس Normal را مبنای شرایط معمول میداند و C3، C4 و C5 را به ترتیب دارای لقی بیشتر معرفی میکند. NSK نیز همین ترتیب را ارائه میدهد و روی تأثیر فیت، اختلاف دما و شرایط عملیاتی در کاهش لقی تأکید دارد. NACHI جداول لقی را بر اساس نوع و قطر بلبرینگ ارائه کرده و برای CN، C3، C4 و C5 محدودههای مشخص بر حسب میکرون تعریف میکند. JTEKT/KOYO نیز کلاس CN را Standard Clearance و سپس C3، C4 و C5 را کلاسهای افزایشی معرفی کرده است.
بنابراین مفهوم اصلی بین برندها مشترک است، اما هنگام تعیین مقدار دقیق میکرونی باید جدول همان برند و همان نوع بلبرینگ بررسی شود.
انتخاب بین CN، C3، C4 و C5
برای تجهیزات معمولی که فیتها، سرعت و دمای کاری در محدوده استاندارد هستند، CN میتواند انتخاب طبیعی باشد.
وقتی انتظار میرود فیت تداخلی، سرعت، اختلاف دمای رینگها یا سایر عوامل مقدار قابل توجهی از لقی داخلی بلبرینگ را از بین ببرند، C3 مورد بررسی قرار میگیرد. در شرایط شدیدتر ممکن است C4 لازم شود و C5 معمولاً برای کاربردهای خاصی استفاده میشود که به لقی اولیه بسیار بیشتری نیاز دارند.
اما انتخاب فقط با دانستن سرعت یا دمای محیط امکانپذیر نیست. شماره بلبرینگ، نوع بار، قطر شفت، جنس شفت و هوزینگ، تلرانس محل نصب، دمای واقعی رینگ داخلی و خارجی، نحوه روانکاری و توصیه سازنده ماشین باید همزمان در نظر گرفته شوند.
اگر سازنده تجهیز مشخص کرده است که مثلاً 6312 C3 نصب شود، جایگزین کردن آن با 6312 CN یا C4 بدون بررسی مهندسی توصیه نمیشود، حتی اگر ابعاد خارجی هر سه کاملاً یکسان باشد.
جمعبندی
CN، C3، C4 و C5 چهار کلاس مهم لقی داخلی بلبرینگ هستند که تفاوت اصلی آنها در مقدار فاصله داخلی اولیه بین رینگها و اجزای غلتشی است.
CN لقی نرمال را نشان میدهد. C3 لقی بیشتری نسبت به CN دارد، C4 از C3 بیشتر است و C5 نیز از C4 لقی بیشتری دارد. افزایش این کلاسها به معنی افزایش کیفیت یا قدرت بلبرینگ نیست.
علت وجود کلاسهای مختلف این است که لقی داخلی بلبرینگ پس از نصب و در زمان کار ثابت باقی نمیماند. فیت تداخلی، اختلاف دمای رینگها، سرعت، بار و شرایط نصب میتوانند مقدار لقی را کاهش دهند. بنابراین گاهی لازم است بلبرینگ از ابتدا لقی بیشتری داشته باشد تا هنگام رسیدن دستگاه به شرایط واقعی کار، لقی مناسب ایجاد شود.
در مقابل، انتخاب C3، C4 یا C5 برای دستگاهی که به این مقدار لقی نیاز ندارد میتواند باعث افزایش حرکت داخلی، ارتعاش و توزیع نامناسب بار شود.
بهترین روش این است که ابتدا شماره دقیق بلبرینگ، شرایط کاری و فیت شفت و هوزینگ مشخص شود و سپس با مراجعه به جدول رسمی SKF، NSK، NACHI، KOYO یا سازنده موردنظر، محدوده مناسب لقی داخلی بلبرینگ انتخاب شود.
در نهایت باید به یک اصل ساده توجه داشت: بهترین بلبرینگ، بلبرینگی با بیشترین لقی نیست؛ بلبرینگی است که لقی آن پس از نصب و در دمای واقعی کار، دقیقاً در محدوده مورد نیاز دستگاه قرار بگیرد.
منبع : سایت SKF و تجربیات شرکت